技术咨询服务热线:
18034170669

除尘骨架有哪些焊接工艺
来源:诺和环保设备 发布时间:2026/10/14 14:41:05

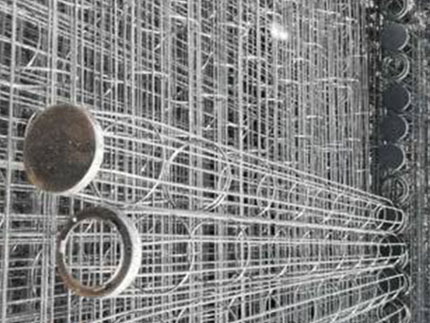
布袋除尘器依靠纤维滤袋拦截粉尘,除尘骨架作为除尘布袋的内部支撑构件,直接决定滤袋的形态稳定性和清灰效果,是滤袋长期使用的关键_。
产地:河北省>泊头市
供应商:诺和环保设备
技术咨询热线:
0317-8315225
传真:
0317-8315251
一、主流量产焊接工艺
电阻点焊(高频焊):这是当前行业主流的工艺,利用电流通过钢丝接触面产生的电阻热熔化金属,瞬间施压形成焊点。焊接速度快、生产效率高,单个焊点焊接时间不足1秒,适配大批量常规碳钢骨架生产,焊点强度稳定,单点抗拉力可达150N以上,适合常温普通除尘工况。
二氧化碳气体保护焊:以CO₂气体隔绝空气保护焊接区域,焊缝成型饱满、熔深大,焊接强度高,可焊接直径8mm以上的粗钢丝骨架。适配厚壁、大承重的工业除尘骨架,缺点是焊接飞溅多,需后续打磨清理,对操作人员技术要求会高。
氩弧焊(TIG/MIG焊):采用高纯度氩气作为保护气体,焊缝致密性极*高,热影响区小,焊接后骨架变形量极低。焊缝表面光滑无明显凸起,不会划伤滤袋,是304/316不锈钢骨架的首*选工艺,适配高温、强腐蚀工况,缺点是焊接速度会慢、生产成本相对要高。
二、高精度特种焊接工艺
激光焊接:利用高能激光束聚焦熔化焊接部位,焊缝熔深可达1.2mm,接头强度能达到母材的95%。焊接热影响区极小,几乎无变形,焊缝表面无需额外打磨,适配高*端精密除尘骨架,尤其适合玻纤滤袋配套的高要求骨架,完*全避免尖锐毛刺刮伤滤袋。
一体成型焊接工艺:通过专用定位工装将纵筋、环筋、上下端盖一次性精*准固定,采用连续焊接方式完成整体成型,大幅减少分段拼接的焊缝数量。骨架结构整体性强,受力传递均匀,抗变形能力提升30%以上,适配长度超6米的超*长除尘骨架,解决传统分段焊接易开裂的问题。
三、配套焊后处理工艺
焊接完成后需通过后续工艺消除缺陷、提升性能:
打磨修整:彻*底清理焊渣、飞溅物和焊点凸起,将突出焊高控制在0.5-1mm以内,保*证骨架整体光滑无毛刺,避免划伤滤袋。
去应力处理:采用振动时效或800-900℃去应力退火,消除焊接内应力,防止高温工况下骨架缓慢变形、焊缝开裂,250℃以上高温工况的骨架必*须做该处理。
电阻点焊(高频焊):这是当前行业主流的工艺,利用电流通过钢丝接触面产生的电阻热熔化金属,瞬间施压形成焊点。焊接速度快、生产效率高,单个焊点焊接时间不足1秒,适配大批量常规碳钢骨架生产,焊点强度稳定,单点抗拉力可达150N以上,适合常温普通除尘工况。
二氧化碳气体保护焊:以CO₂气体隔绝空气保护焊接区域,焊缝成型饱满、熔深大,焊接强度高,可焊接直径8mm以上的粗钢丝骨架。适配厚壁、大承重的工业除尘骨架,缺点是焊接飞溅多,需后续打磨清理,对操作人员技术要求会高。
氩弧焊(TIG/MIG焊):采用高纯度氩气作为保护气体,焊缝致密性极*高,热影响区小,焊接后骨架变形量极低。焊缝表面光滑无明显凸起,不会划伤滤袋,是304/316不锈钢骨架的首*选工艺,适配高温、强腐蚀工况,缺点是焊接速度会慢、生产成本相对要高。
二、高精度特种焊接工艺
激光焊接:利用高能激光束聚焦熔化焊接部位,焊缝熔深可达1.2mm,接头强度能达到母材的95%。焊接热影响区极小,几乎无变形,焊缝表面无需额外打磨,适配高*端精密除尘骨架,尤其适合玻纤滤袋配套的高要求骨架,完*全避免尖锐毛刺刮伤滤袋。
一体成型焊接工艺:通过专用定位工装将纵筋、环筋、上下端盖一次性精*准固定,采用连续焊接方式完成整体成型,大幅减少分段拼接的焊缝数量。骨架结构整体性强,受力传递均匀,抗变形能力提升30%以上,适配长度超6米的超*长除尘骨架,解决传统分段焊接易开裂的问题。
三、配套焊后处理工艺
焊接完成后需通过后续工艺消除缺陷、提升性能:
打磨修整:彻*底清理焊渣、飞溅物和焊点凸起,将突出焊高控制在0.5-1mm以内,保*证骨架整体光滑无毛刺,避免划伤滤袋。
去应力处理:采用振动时效或800-900℃去应力退火,消除焊接内应力,防止高温工况下骨架缓慢变形、焊缝开裂,250℃以上高温工况的骨架必*须做该处理。
钝化与防腐补涂:不锈钢骨架焊缝区域做酸洗钝化,恢复表面钝化膜,提升耐*腐蚀性;碳钢骨架焊接后补做镀锌、喷塑或有机硅涂层,避免焊点成为腐蚀突破口。


联系我们
河北诺和环保设备有限公司
电话:0317—8315225
传真:0317—8315251
手机:18034170669
联系人:王经理
邮编:062150
QQ:341648410
邮箱:2680390260@qq.com
公司名称:河北诺和环保设备有限公司 公司地址:河北省沧州市泊头市四营镇灌河村 电话:0317-8315225 传真:0317-8315251 手机:18034170669 网站网址:http://www.btnhhb.cn