技术咨询服务热线:
18034170669

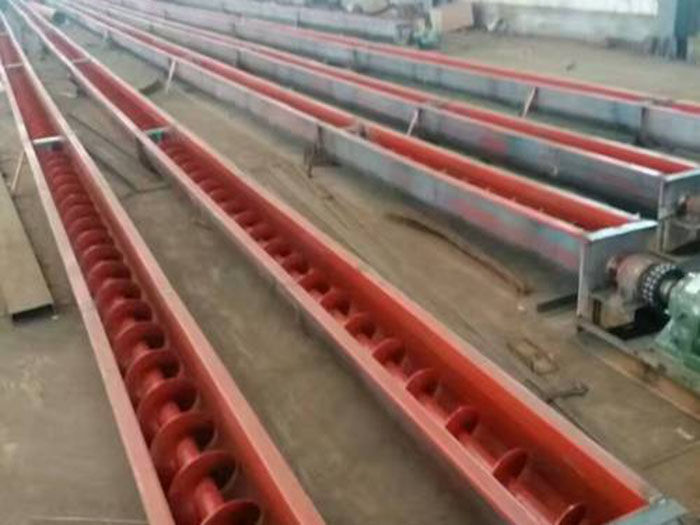
螺旋输送机的安装步骤
来源:诺和环保设备 发布时间:2026/10/24 11:36:59

螺旋输送机核心作用是将布袋除尘器灰斗收集的粉尘连续、无泄漏地输送至指定位置,除尘布袋依靠纤维的拦截作用、粉尘初层的筛分效应,配合扩散、静电吸附等多重机制。
产地:河北省>泊头市
供应商:诺和环保设备
技术咨询热线:
0317-8315225
传真:
0317-8315251
一、安装前期准备
核对设备图纸与现场空间,确认基础混凝土强度达到设计值的75%以上,提前20天完成基础浇筑避免后期沉降。
清点所有部件,检查螺旋叶片、机壳、轴承有无变形破损,准备好水平仪、起重设备、扳手等专用工具。
清理安装区域杂物,在基础表面标记出输送机的纵向中心线,预留足够的检修操作空间。
二、基础与机体到位
吊运头部机壳至基础上,调整位置使机壳中心线与标记线完*全重合,用水平仪校准横向、纵向水平度,偏差控制在2/1000以内。
按编号依次拼接中间节机壳,法兰间加装密封垫,相邻机壳内表面错位不超3mm,全程挂通线校准整机同轴度。
吊运尾部机壳对接后一节中间节,调整整体直线度后,先虚拧地脚螺栓,待全部精度校准完成后再逐一紧固。
三、螺旋体与核心部件安装
将螺旋轴分段穿入机壳内,对接处安装悬挂轴承,确保轴承位于两段轴连接点的中点,两侧端面间隙均大于10mm。
调整垫片数量,保*证螺旋叶片与机壳内壁两侧间隙均匀,允差±2mm,底部间隙允差±5mm,手动盘车确认无卡涩刮蹭。
安装尾部轴承座,加注适配的润滑脂,确保尾部轴转动灵活,无轴向窜动。
四、驱动装置与接口对接
安装电机与减速机,通过底座垫片调整高度,保*证减速机低速轴与螺旋轴完*全同轴。
连接联轴器,浮动联轴器平行度偏差不超1/100、径向位移偏差≤0.2mm,刚性联轴器两轴线交角误差不超1°30′。
现场焊接进出料口,确保法兰支承面与输送机轴线平行,对接处加装密封垫片,与上下游设备紧密贴合无间隙。
安装轴端密封件、机壳盖板与传动防护罩,完成电气接线并做好电机接地保护。
五、分步调试运行
先点动电机确认螺旋旋转方向正确,避免物料反向堆积堵料。
连续空载运行2~4小时,监测轴承温升不超*过20℃,整机无异常振动、金属刮擦声,空载功率不超电机额定功率的25%。
核对设备图纸与现场空间,确认基础混凝土强度达到设计值的75%以上,提前20天完成基础浇筑避免后期沉降。
清点所有部件,检查螺旋叶片、机壳、轴承有无变形破损,准备好水平仪、起重设备、扳手等专用工具。
清理安装区域杂物,在基础表面标记出输送机的纵向中心线,预留足够的检修操作空间。
二、基础与机体到位
吊运头部机壳至基础上,调整位置使机壳中心线与标记线完*全重合,用水平仪校准横向、纵向水平度,偏差控制在2/1000以内。
按编号依次拼接中间节机壳,法兰间加装密封垫,相邻机壳内表面错位不超3mm,全程挂通线校准整机同轴度。
吊运尾部机壳对接后一节中间节,调整整体直线度后,先虚拧地脚螺栓,待全部精度校准完成后再逐一紧固。
三、螺旋体与核心部件安装
将螺旋轴分段穿入机壳内,对接处安装悬挂轴承,确保轴承位于两段轴连接点的中点,两侧端面间隙均大于10mm。
调整垫片数量,保*证螺旋叶片与机壳内壁两侧间隙均匀,允差±2mm,底部间隙允差±5mm,手动盘车确认无卡涩刮蹭。
安装尾部轴承座,加注适配的润滑脂,确保尾部轴转动灵活,无轴向窜动。
四、驱动装置与接口对接
安装电机与减速机,通过底座垫片调整高度,保*证减速机低速轴与螺旋轴完*全同轴。
连接联轴器,浮动联轴器平行度偏差不超1/100、径向位移偏差≤0.2mm,刚性联轴器两轴线交角误差不超1°30′。
现场焊接进出料口,确保法兰支承面与输送机轴线平行,对接处加装密封垫片,与上下游设备紧密贴合无间隙。
安装轴端密封件、机壳盖板与传动防护罩,完成电气接线并做好电机接地保护。
五、分步调试运行
先点动电机确认螺旋旋转方向正确,避免物料反向堆积堵料。
连续空载运行2~4小时,监测轴承温升不超*过20℃,整机无异常振动、金属刮擦声,空载功率不超电机额定功率的25%。
空载无异常后,按50%→80%→全部额定输送量逐步加载,观察物料流动状态,确认无堵料、漏灰问题后完成


联系我们
河北诺和环保设备有限公司
电话:0317—8315225
传真:0317—8315251
手机:18034170669
联系人:王经理
邮编:062150
QQ:341648410
邮箱:2680390260@qq.com
公司名称:河北诺和环保设备有限公司 公司地址:河北省沧州市泊头市四营镇灌河村 电话:0317-8315225 传真:0317-8315251 手机:18034170669 网站网址:http://www.btnhhb.cn