技术咨询服务热线:
18034170669

螺旋输送机调试时如何调整转速
来源:诺和环保设备 发布时间:2026/10/24 15:15:59

螺旋输送机的核心作用是将布袋除尘器的粉尘连续、无泄漏地输送至指定位置,除尘布袋依靠纤维的拦截作用、粉尘初层的筛分效应,配合扩散、静电吸附等多重机制。
产地:河北省>泊头市
供应商:诺和环保设备
技术咨询热线:
0317-8315225
传真:
0317-8315251
一、主流调速方式与操作要点
变频调速(推荐首*选):这是当前常用的无级调速方案,直接通过变频器调节电机输入频率,实现0~50Hz范围内的连续变速,启停平稳无冲击,可在设备运行中随时微调,适配需要频繁调整产量的自动化生产线。操作时需缓慢加减频率,单次调整步长不超5Hz,避免瞬间冲击载荷损坏减速机与螺旋轴。
更换皮带轮/链轮(机械固定调速):通过改变主动轮、从动轮的直径比调整传动速比,从动轮越大转速越低,主动轮越大转速越高,属于停机后固定更改转速的方案,成本低,适配工况单一、物料稳定、无需频繁变产量的常规场景。调整后需重新校准皮带张紧度,手动盘车确认传动无卡滞后再启动。
更换减速机速比:选用不同速比的摆线针轮、硬齿面减速机,速比越大螺旋轴输出转速越慢,多用于设备出厂定型选型,后期极少改动,适合长期固定工况的设备。
电磁调速电机:属于老旧调节方式,依靠电磁滑差实现转速调节,能耗高、调速精度一般,目前已基本被变频调速替代,仅在部分老旧设备上保留使用。
二、分场景转速校准方法
调试时必*须从低转速起步逐步提升,边运行边观察物料状态,避免盲目提速引发故障:
粉状、轻质易扬尘物料:调低转速,减小离心力,防止物料随叶片空转、扬尘、回流,线速度控制在1m/s以内。
颗粒状、流动性好的干燥物料:调至设备额定中速区间,保*证推送效率,让输送量与能耗达到均衡状态。
潮湿、黏性、易结块物料:适当降速,降低机壳内物料填充率,避免物料挤压堵料、黏附在叶片表面。
倾斜/爬坡输送工况:转速比水平输送降低10%~20%,抵消物料自重的下滑分力,防止物料倒流返料。
易碎物料输送:严格控制叶片线速度不超0.6m/s,通过降低转速大幅减少物料破碎率。
三、调试调整禁忌与安全要点
严禁盲目高转速:转速超*过临界值后,物料受过大离心力向外抛甩,只会随叶片空转打转,完*全无法向前输送,还会急剧加剧叶片与机壳的磨损。
全程监控电机电流:转速提升时电机负载同步增大,运行电流绝*对不能超*过电机额定电流,防止电机过热烧毁。
禁止长期低速满料运行:物料填充率过高时低速推送,容易导致物料压实结拱,直接引发堵机故障。
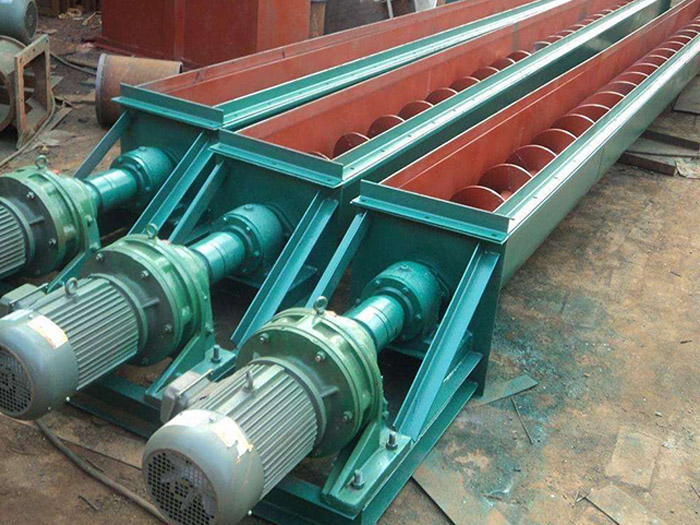
变频调速(推荐首*选):这是当前常用的无级调速方案,直接通过变频器调节电机输入频率,实现0~50Hz范围内的连续变速,启停平稳无冲击,可在设备运行中随时微调,适配需要频繁调整产量的自动化生产线。操作时需缓慢加减频率,单次调整步长不超5Hz,避免瞬间冲击载荷损坏减速机与螺旋轴。
更换皮带轮/链轮(机械固定调速):通过改变主动轮、从动轮的直径比调整传动速比,从动轮越大转速越低,主动轮越大转速越高,属于停机后固定更改转速的方案,成本低,适配工况单一、物料稳定、无需频繁变产量的常规场景。调整后需重新校准皮带张紧度,手动盘车确认传动无卡滞后再启动。
更换减速机速比:选用不同速比的摆线针轮、硬齿面减速机,速比越大螺旋轴输出转速越慢,多用于设备出厂定型选型,后期极少改动,适合长期固定工况的设备。
电磁调速电机:属于老旧调节方式,依靠电磁滑差实现转速调节,能耗高、调速精度一般,目前已基本被变频调速替代,仅在部分老旧设备上保留使用。
二、分场景转速校准方法
调试时必*须从低转速起步逐步提升,边运行边观察物料状态,避免盲目提速引发故障:
粉状、轻质易扬尘物料:调低转速,减小离心力,防止物料随叶片空转、扬尘、回流,线速度控制在1m/s以内。
颗粒状、流动性好的干燥物料:调至设备额定中速区间,保*证推送效率,让输送量与能耗达到均衡状态。
潮湿、黏性、易结块物料:适当降速,降低机壳内物料填充率,避免物料挤压堵料、黏附在叶片表面。
倾斜/爬坡输送工况:转速比水平输送降低10%~20%,抵消物料自重的下滑分力,防止物料倒流返料。
易碎物料输送:严格控制叶片线速度不超0.6m/s,通过降低转速大幅减少物料破碎率。
三、调试调整禁忌与安全要点
严禁盲目高转速:转速超*过临界值后,物料受过大离心力向外抛甩,只会随叶片空转打转,完*全无法向前输送,还会急剧加剧叶片与机壳的磨损。
全程监控电机电流:转速提升时电机负载同步增大,运行电流绝*对不能超*过电机额定电流,防止电机过热烧毁。
禁止长期低速满料运行:物料填充率过高时低速推送,容易导致物料压实结拱,直接引发堵机故障。
出现物料打转、出料中断、异响卡滞时,立刻降速或停机清理,禁止强行高速硬带,避免螺旋轴变形、减速机打齿。


联系我们
河北诺和环保设备有限公司
电话:0317—8315225
传真:0317—8315251
手机:18034170669
联系人:王经理
邮编:062150
QQ:341648410
邮箱:2680390260@qq.com
公司名称:河北诺和环保设备有限公司 公司地址:河北省沧州市泊头市四营镇灌河村 电话:0317-8315225 传真:0317-8315251 手机:18034170669 网站网址:http://www.btnhhb.cn