技术咨询服务热线:
18034170669

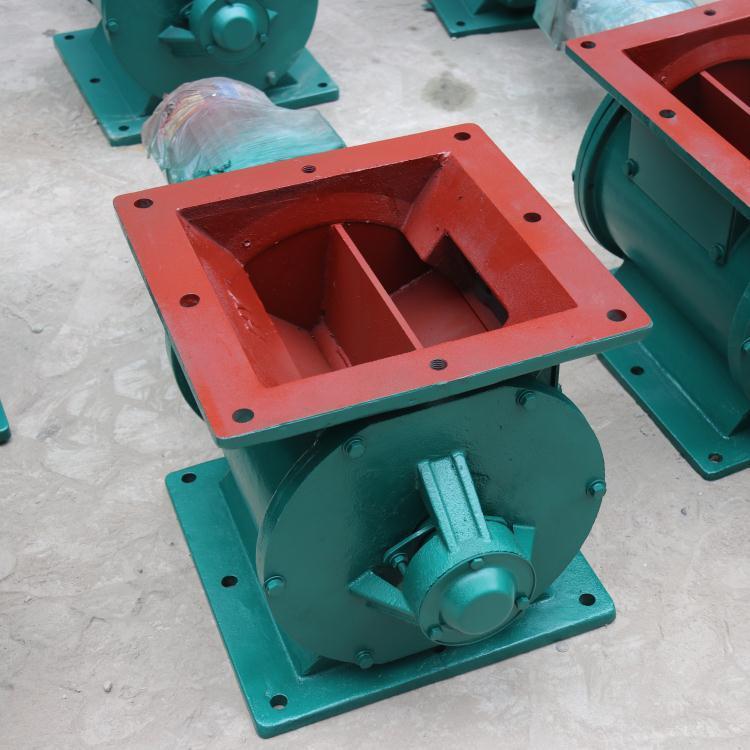
星型卸料器叶轮安装步骤
来源:诺和环保设备 发布时间:2026/11/1 15:08:06

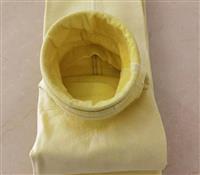
星型卸料器依靠电机带动减速机驱动星形叶轮在密闭壳体内低速旋转,除尘布袋是布袋除尘器的核心过滤元件,采用纺织滤布或非纺织针刺毡制成,依靠纤维织物的三维多孔结构完成气固分离。
产地:河北省>泊头市
供应商:诺和环保设备
技术咨询热线:
0317-8315225
传真:
0317-8315251
一、安装前准备
清理壳体内腔所有焊渣、毛刺与杂物,用抹布擦拭内壁,避免后续刮伤叶轮叶片。
核对叶轮轴径、叶片外径与壳体尺寸匹配,确认出厂预留间隙在0.1-0.3mm范围内,无变形磕碰缺陷。
准备橡胶锤、扭矩扳手、百分表、铜套、耐*高温润滑脂等工具,严禁直接用铁锤敲击叶轮和轴面。
二、分步安装操作
端盖与密封预装:将两侧端盖的轴封、轴承座清理干净,在轴封内腔均匀涂抹耐*高温润滑脂,把骨架油封/填料密封预装到端盖对应工位,确保密封唇口朝向壳体内部。
叶轮穿轴对位:将叶轮水平抬起对准壳体轴向中心孔,缓慢将叶轮轴从一侧端盖孔穿入壳体,全程保持叶轮与壳体同轴,避免叶片磕碰壳体内壁。
轴承与端盖锁止:叶轮轴完*全穿入后,在两侧轴头分别安装轴承,将预装完密封的端盖对准壳体定位销缓慢推入,用对角分步拧紧的方式锁死端盖固定螺栓,避免端盖偏斜挤压叶轮。
同轴度与间隙校准:用手盘动叶轮主轴,全程转动无卡顿、无异响;用塞尺逐点测量叶轮叶片与壳体内壁的四周间隙,偏差控制在±0.05mm以内,确保间隙均匀一致。
驱动端对接固定:将驱动侧的联轴器/链轮安装到叶轮轴伸出端,用百分表校准电机减速机与叶轮轴的同轴度,径向跳动偏差≤0.2mm,锁死传动部件的所有固定螺栓。
三、安装后核验要点
空载盘车3-5圈,叶轮全程转动顺滑无卡滞,无任*何叶片刮蹭壳体的异响。
点动电机确认叶轮旋转方向与壳体标识箭头一致(从电机端看通常为顺时针),严禁反转运行。
清理壳体内腔所有焊渣、毛刺与杂物,用抹布擦拭内壁,避免后续刮伤叶轮叶片。
核对叶轮轴径、叶片外径与壳体尺寸匹配,确认出厂预留间隙在0.1-0.3mm范围内,无变形磕碰缺陷。
准备橡胶锤、扭矩扳手、百分表、铜套、耐*高温润滑脂等工具,严禁直接用铁锤敲击叶轮和轴面。
二、分步安装操作
端盖与密封预装:将两侧端盖的轴封、轴承座清理干净,在轴封内腔均匀涂抹耐*高温润滑脂,把骨架油封/填料密封预装到端盖对应工位,确保密封唇口朝向壳体内部。
叶轮穿轴对位:将叶轮水平抬起对准壳体轴向中心孔,缓慢将叶轮轴从一侧端盖孔穿入壳体,全程保持叶轮与壳体同轴,避免叶片磕碰壳体内壁。
轴承与端盖锁止:叶轮轴完*全穿入后,在两侧轴头分别安装轴承,将预装完密封的端盖对准壳体定位销缓慢推入,用对角分步拧紧的方式锁死端盖固定螺栓,避免端盖偏斜挤压叶轮。
同轴度与间隙校准:用手盘动叶轮主轴,全程转动无卡顿、无异响;用塞尺逐点测量叶轮叶片与壳体内壁的四周间隙,偏差控制在±0.05mm以内,确保间隙均匀一致。
驱动端对接固定:将驱动侧的联轴器/链轮安装到叶轮轴伸出端,用百分表校准电机减速机与叶轮轴的同轴度,径向跳动偏差≤0.2mm,锁死传动部件的所有固定螺栓。
三、安装后核验要点
空载盘车3-5圈,叶轮全程转动顺滑无卡滞,无任*何叶片刮蹭壳体的异响。
点动电机确认叶轮旋转方向与壳体标识箭头一致(从电机端看通常为顺时针),严禁反转运行。
空载试运行30分钟,检查叶轮轴无轴向窜动、无异常温升,密封部位无粉尘泄漏。


联系我们
河北诺和环保设备有限公司
电话:0317—8315225
传真:0317—8315251
手机:18034170669
联系人:王经理
邮编:062150
QQ:341648410
邮箱:2680390260@qq.com
公司名称:河北诺和环保设备有限公司 公司地址:河北省沧州市泊头市四营镇灌河村 电话:0317-8315225 传真:0317-8315251 手机:18034170669 网站网址:http://www.btnhhb.cn